2026 年には、腫瘍学パイプライン候補の 70% 以上が高強力 API (HPAPI)、つまり職業暴露限度 (OEL) が 10 µg/m3 未満の化合物として分類されます。一部の HPAPI は 1 ミリグラムでも体重 70 kg の患者に治療効果を引き起こす可能性がありますが、製造作業者が同じ用量を吸入または吸収すると、取り返しのつかない害を引き起こす可能性があります。この二重の性質(並外れた効力と極度の毒性の組み合わせ)により、施設の設計、機器の選択、洗浄の検証におけるすべての決定がデータ主導でリスク加重されることが求められます。
HPAPI の製造では、一般的なソリューションは許容されません。 1 つの浮遊粒子が 8 時間の時間加重平均暴露限界を超える可能性があるプロセスでは、200 リットルの蓋が開いた反応器には場所がありません。このガイドでは、成功した HPAPI 生産ラインと危険な生産ラインを区別する封じ込め技術、スケールアップ プロトコル、洗浄戦略について、意思決定マトリックス、機器の比較、オペレーターの暴露事故を 1 件も発生させることなく 10 kg の臨床バッチから 500 kg の商用供給に細胞毒性化合物を移した実際のケーススタディを交えて詳しく解説します。
強力な API とは何ですか?
高強力な API とは、1 日あたり 10 mg 未満の用量で生物学的反応を引き起こす医薬化合物、または 8 時間の時間加重平均で OEL が 10 µg/m3 以下である医薬化合物です。欧州医薬品庁 (EMA) は HPAPI 分類を 1 日当たりの許容暴露量 (ADE) と結び付けており、10 μg/日未満の値は化合物が強力であることを示しますが、米国 FDA の強力な化合物の安全性に関するガイダンス草案は OEL バンドと薬理学的活性に基づいています。規制の定義はさまざまですが、業界ではパフォーマンスベースの露出制御バンド (ECB) を中心に大部分が標準化されています。
ほとんどのメーカーは、化合物の毒性を封じ込め要件と結び付けるために、OEB 1 から OEB 5 と呼ばれることが多い 4 層または 5 層のバンディング システムを使用しています。 OEB 数値が高くなるほど、許容される空気中濃度は低くなり、より高度な制御が必須となります。
- OEB 1 (OEL > 1000 µg/m3): 低効力化合物。標準換気と局所排気換気で十分です。
- OEB 2 (OEL 100 ~ 1000 µg/m3): 中程度に強力。部屋の換気を強化し、密閉された移動を推奨します。
- OEB 3 (OEL 10 ~ 100 µg/m3): 強力な;専用のエアハンドリング、分割バタフライバルブ、および封じ込められたサンプリング。
- OEB 4 (OEL 1 ~ 10 µg/m3): 非常に強力です。アイソレータまたは負圧ゾーンを備えた剛壁格納容器。
- OEB 5 (OEL < 1 µg/m3): 非常に強力です。完全性の高いアイソレーター、グローブボックス、専用施設棟による完全な封じ込め。
典型的な OEB 5 化合物には、抗体薬物複合体 (ADC) ペイロードやモノメチル オーリスタチン E (MMAE) などの特定の細胞毒性物質が含まれます。これらの物質には、空気中濃度 0.1 µg/m3 以下を達成する封じ込めソリューションが必要です。この体制では、手袋の完全性テスト、継続的な空気モニタリング、材料エアロックがオプションではなくなり、オペレーターの安全性の根幹となります。
HPAPI 製造における主なリスク: 毒性、封じ込め、および相互汚染
相互に関連する 3 つのリスクが HPAPI 製造を定義します。まず、工学的制御が失敗した場合、オペレータに急性および累積的な毒性が発生します。 2 つ目は、強力な粉塵や蒸気を生産室に放出する封じ込め違反で、サンプリング、調剤、清掃などの日常業務中に人員が暴露されます。第三に、共有施設で製造された非強力な製品への相互汚染です。これは、費用のかかるバッチ拒否を引き起こしたり、捕らえられなかった場合に患者に害を及ぼす可能性があります。これらのリスクは理論上のものではありません。ある FDA の警告書では、非効力のラインからの拭き取りサンプルにより、隣接する HPAPI プロセスからの細胞毒性残留物が明らかになった後、施設が召喚状を受けました。
| リスク源 | 衝撃半径 | 緩和 |
|---|---|---|
| オペレーターの毒性 | 個人および直属のチーム | 封じ込め隔離装置、電動空気清浄呼吸器 (PAPR)、リアルタイム空気監視 |
| 封じ込めの失敗 | スイート全体のマルチバッチ | 高封じ込め装置 (OEB 4/5)、両開きドア パススルー、圧力カスケード |
| 相互汚染 | 施設全体、複数の製品 | 専用スイート、検証済みの洗浄プロトコル、10 ppm のキャリーオーバー制限、分析法の感度 |
リスクの軽減は機器自体から始まります。オープントランスファー(粉末をドラムから造粒機またはミキサーに手動ですくう)は、OEB 2 以降では受け入れられません。代わりに、アイソレーターグローブと一体型の高封じ込め造粒機が使用されます。 閉じた転送ポート すべての物質の接触が検証済みのバリアシステムの背後で行われる密閉環境を作成する必要があります。個人用保護具 (PPE) のみへの依存から人工的封じ込めへの移行は、メーカーが HPAPI 生産に移行する際に行う最も影響力のある決定です。

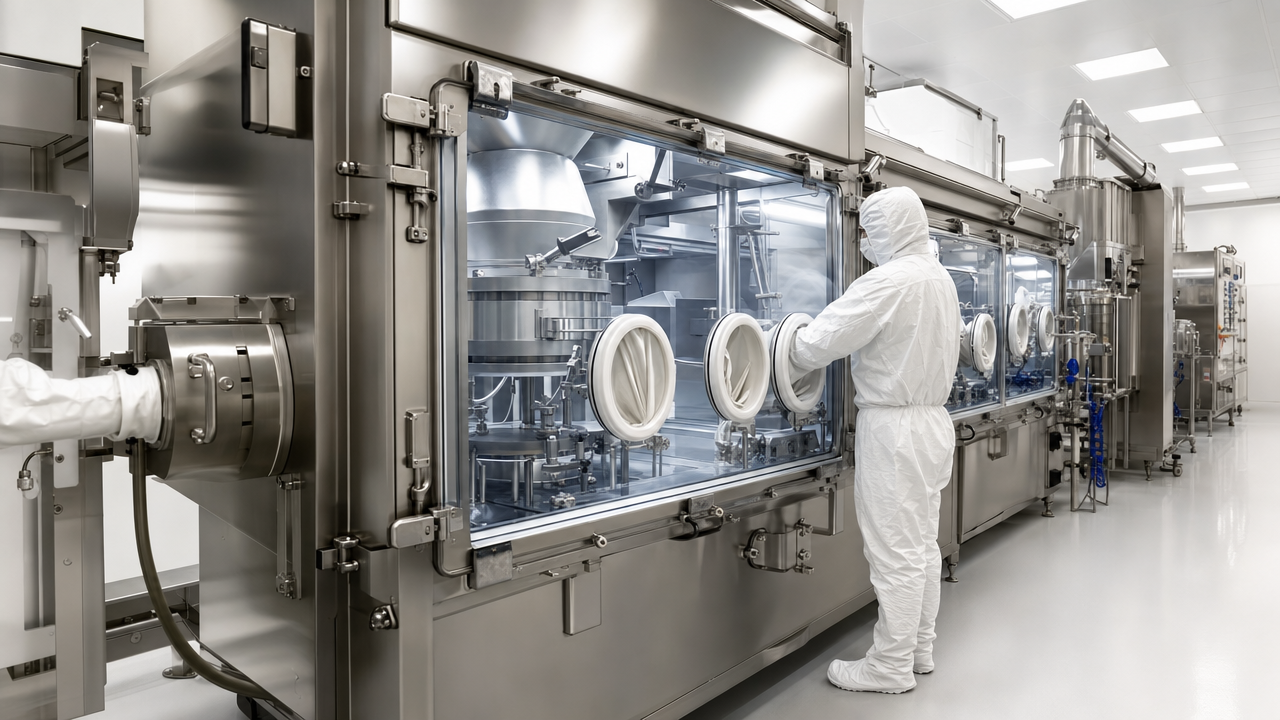
HPAPI 経口固形剤形用の封じ込め機器の選択
経口固形剤形 (OSD) である錠剤とカプセルは、HPAPI 製品のシェアを拡大しています。しかし、それらを安全に製造するには、滅菌注射剤とは異なる封じ込め哲学が必要です。造粒、混合、圧縮、およびコーティングを含む OSD プロセスでは、多くの場合粒子サイズが 100 ミクロン未満の大量の粉塵が発生し、何時間も空中に漂います。適切な機器を選択することで、この危険は絶え間ない脅威から制御された事象に変わります。
OSD HPAPI ラインでは、湿式または乾式造粒、混合と混合、錠剤コーティングという 3 つのユニット操作が主に使用されます。それぞれに特化した高封じ込めバリアントがあります。たとえば、高封じ込めミキサーは、通常は分割バタフライ バルブまたは連続ライナーを介して、充填および排出中に気密シールを達成する必要があります。高封じ込めコーターには、手動による洗浄介入を避けるために、HEPA フィルター付き排気機能と定置洗浄 (WIP) 機能を備えた負圧エンクロージャが必要です。粉塵を最も大量に消費する工程である造粒機は、ベンダーの約束だけでなく、産業衛生モニタリングによって検証可能な OEL 性能を備えたものを選択する必要があります。
以下の意思決定マトリックスは、OEB 4 (1 ~ 10 µg/m3) を対象とする典型的な OSD HPAPI プロセスの主要な機器カテゴリを比較しています。バッチサイズは中量の商用ラインを想定しています。
| 機器の種類 | 達成可能な典型的な OEL | CIP/WIP 機能 | バッチ範囲 (kg) | 主な機能 |
|---|---|---|---|---|
| 高封入造粒機(湿式) | 0.5 ~ 5 μg/m3 | WIP 手動ワイプ | 5~500 | アイソレータ一体型ボウルと吐出口 |
| 高封入造粒機(乾式) | 1~10μg/m3 | 限定的、高い粉塵リスク | 2~200 | フライス加工を含むローラー圧縮 |
| ハイコンテインメントミキサーブレンダー | 0.3 ~ 3 μg/m3 | スプレーボールによるWIP | 10~1000 | IBC 用のスプリットバルブドッキング |
| 高封じ込めタブレットコーター | 0.5 ~ 5 μg/m3 | 完全なCIP | 50~600 | 負圧ドラムシール |
これらのユニット運用を接続するには、封じ込められたマテリアル転送システムが必要です。アルファベータ スプリット バルブを備えた中間バルク コンテナ (IBC) が OEB 3 ~ 4 のセットアップで主流を占めていますが、パッシブ連続ライナー (PCL) は一般的なリーク ポイントであるバルブ間のインターフェイスを排除するため、OEB 5 で注目を集めています。この選択は洗浄検証にも影響します。IBC ベースのラインには個別の洗浄ステーションが必要ですが、PCL は使い捨てで洗浄検証の負担を完全に排除しますが、消耗品コストが高くなります。
実際の選択シーケンスは、最もリスクの高いステップ (通常は造粒) から始まります。造粒機が OEL ターゲットを維持できない場合、完璧な下流のコーターでもスイートを救うことはできません。そのため、多くの施設は HPAPI 設備への投資を次のようなことから始めます。 高封じ込め造粒機ライン 、その後段階的に封じ込められる 混合システム そして最後にハイスペックコーター。
HPAPI プロセスのスケールアップ: ラボから商業生産まで
HPAPI プロセスを 1 リットルの実験用反応器から 500 kg の商用ラインに拡張することは、単なるエンジニアリングの問題ではなく、一桁増加するたびに厳しくなる封じ込めの問題です。 50 グラムの重さで機能する実験用ドラフトは、50 キログラムでは保護効果がゼロであり、粉末の移送によって空気中濃度が発生し、袋の投棄またはすくい上げ中に 1000 倍に上昇する可能性があります。
スケールアップ パスは 3 つの異なる封じ込め体制に分割する必要があり、それぞれに独自の機器セットと検証要件があります。
- ラボスケール (0.1 ~ 5 kg): 負圧を備えたベンチトップアイソレーターまたはグローブボックス。 HEPAフィルター付きダクト。すべての材料接触面に使い捨てライナーを使用します。環境モニタリングは、各キャンペーン中の静的および個人的な空気サンプリングに重点を置いています。
- パイロットスケール (5 ~ 50 kg): 圧力カスケードを備えた専用の格納室 (廊下に対して -50 Pa)。造粒および混合用の剛壁アイソレータまたはアクセス制限バリア システム (RABS)。 IBC を介した中間体のクローズド転送。この段階では、実際の HPAPI が導入される前に、乳糖またはナプロキセン ナトリウムを使用した代理監視プログラムが封じ込め性能を検証します。
- 商用スケール (50 ~ 500 kg): 自動マテリアルハンドリングを備えた完全なアイソレータライン。呼吸ゾーンでのリアルタイム粒子計数。洗浄検証のためのオンライン全有機炭素 (TOC) モニタリング。施設がADE由来の制限値以下で稼働していることを証明するために、尿中代謝物分析または表面拭き取りデータを使用して検証されたオペレーター暴露研究(OES)。
重要なスケールアップ アクティビティは、封じ込め可能性の評価です。充電、サンプリング、放電、フィルター交換などのすべてのオープン操作を封じ込めソリューションにマッピングし、制御後の残留リスクを評価します。 10 kg から 500 kg までの細胞毒性 HPAPI の場合、封じ込め性評価では 5 つの高リスクステップが特定され、そのうち 3 つはエンジニアリングの変更が必要でした (封じ込めサンプリングポートの追加、デュアルバルブ IBC ドッキングステーションへのアップグレード、および自動バッグスリッターの設置)。導入後、個人の空気サンプルは幾何平均の 12 ng/m3 から 0.8 ng/m3 に減少しました。これは 15 倍の改善で、OEL ベースの警告制限をクリアしました。
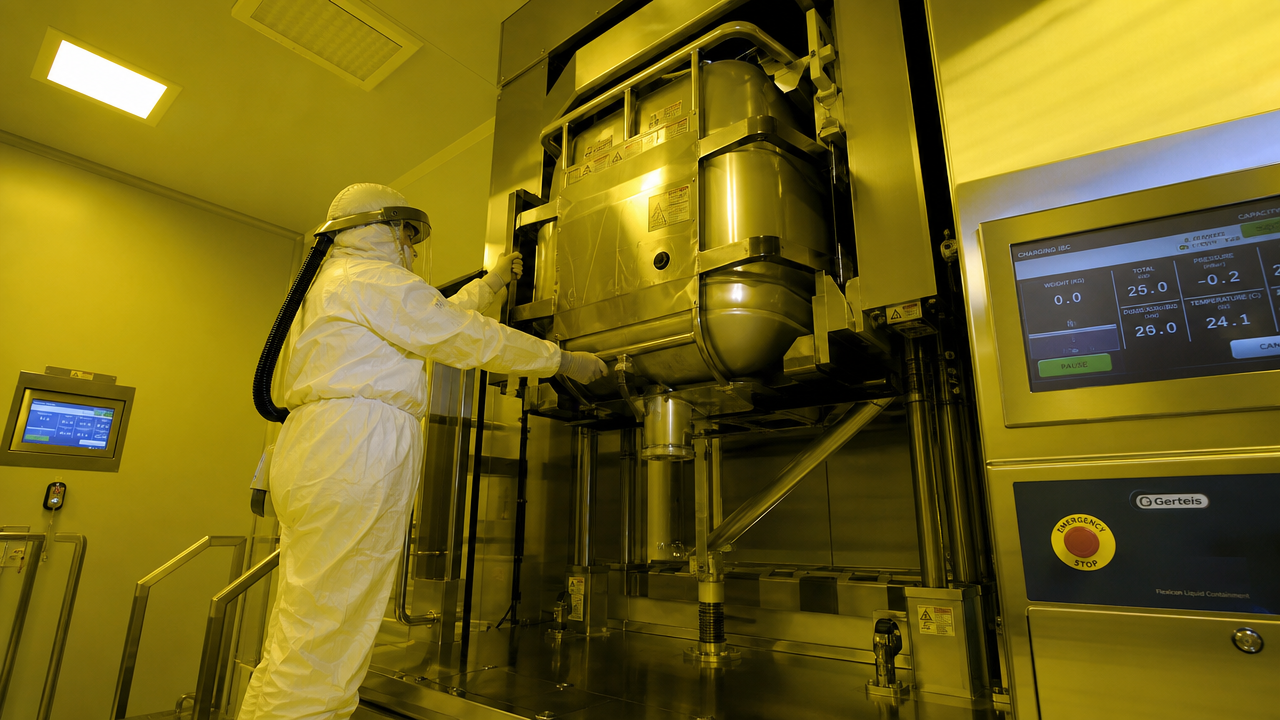
HPAPI 機器の洗浄検証: CIP のベスト プラクティス
次の製品に相互汚染のリスクを及ぼさないレベルまで強力な残留物が除去されていることを証明する洗浄検証がなければ、HPAPI ラインは安全ではありません。ベースライン指標は健康に基づく曝露限度 (HBEL) であり、多くの場合、許容日次曝露 (PDE) または ADE として表されます。一般的なキャリーオーバー制限は、次の 1 日最大用量における以前の製品の 10 ppm ですが、HPAPI の場合、その 10 ppm という数字は桁違いに高すぎることがよくあります。 ADE が 1 μg/日の化合物の場合、500 mg 錠剤への 10 ppm のキャリーオーバーは 5 μg を供給することになります。これは安全限界の 5 倍です。したがって、洗浄限界は、強力ではないプログラムから借用するのではなく、化合物ごとに特別に計算する必要があります。
洗浄戦略は、自動定置洗浄 (CIP) と手動洗浄に分かれます。 CIP は、洗浄中のオペレーターの曝露を排除するため、HPAPI 機器の主流となっています。スプレー ボール、回転ジェット ヘッド、高速ノズルは、格納容器を破壊することなく内部表面に到達します。しかし、CIP だけではシール、ガスケット、デッドレッグからすべての残留物を除去することはできません。これらは手動で拭き取る必要があり、アイソレータ内で行うか、完全な PPE を備えたグローブ ポートを通して行う必要があります。
| サンプリング方法 | 利点 | 制限事項 | 最優秀アプリケーション |
|---|---|---|---|
| 表面拭き取り(綿棒) | 機器表面の残留物を直接測定します。最悪の場合の場所をターゲットにする可能性がある | テクニック依存の回復。アクセスできない領域をサンプリングすることはできません | CIP 後の重要な表面 (ボウル、排出シュート) の検証 |
| すすぎ水のサンプリング | 広い表面からの残基を統合します。非侵入的 | 均一な溶解を想定する必要があります。不溶性残留物が見逃される可能性がある | タンク、ブレンダー、移送ラインの最終洗浄 |
| オンラインTOCモニタリング | リアルタイムデータ。ラボの所要時間を短縮します。トレンドの | 化合物固有ではありません。洗浄剤による誤検知 | すすぎサイクルとCIP水の戻りの継続的検証 |
許容基準は PDE レベルで設定され、表面積あたりの最大許容キャリーオーバー (MAC) に変換されます。内部表面積が 12 m²、MAC が合計 1 mg の 500 リットル造粒機の場合、面積あたりの制限は 0.083 mg/100 cm² です。ワイプサンプルは、回復係数を適用した場合、その制限値未満の残留物を示す必要があります。逸脱が発生すると、根本原因分析が開始されます。多くの場合、CIP スプレーが接触していないデッドレッグ、または API をトラップするガスケットが指摘されます。これらの領域を排水可能で滑らかになるように再設計することで (Ra < 0.8 μm)、再発を防ぎます。
成功した HPAPI 洗浄検証プログラムは、少なくとも 3 回連続して成功した実行を実行します。これには目視検査と分析テストの両方が含まれ、バッチ サイズ、洗浄パラメータ、または装置構成が変更されるたびに再検証が行われます。 CIP 後にオンライン TOC モニタリングを統合したサイトでは、ラボ スワブ テストの負荷が 40 ~ 60% 削減され、安全性を犠牲にすることなくバッチ リリースが加速されました。
ケーススタディ: 高度な封じ込め装置を使用した HPAPI スケールアップの成功
これらの原則をテストするために、中規模の CDMO は、BCS クラス II 細胞傷害性 HPAPI を後期臨床生産 (10 kg バッチ) から商業規模 (500 kg バッチ) まで 18 か月間かけて実施しました。この化合物の OEL は 0.3 µg/m3 であり、OEB 5 の領域にしっかりと含まれており、オープンフロント アイソレーターと手動 IBC 移送を使用した既存のパイロット ラインでは、平均 1.5 ng/m3 の個人暴露レベルが記録されましたが、フィルター交換中に 22 ng/m3 に急増しました。
スケールアップ設計により、手動充電ステップが高信頼性アイソレーター内の自動袋スリッターに置き換えられました。湿式造粒ステップは次のステップに移行しました。 高せん断造粒機を内蔵 500 kg IBC ミキサーに直接ドッキングされたスプリットバルブ ボウル排出装置を備えています。コーターは負圧の CIP 対応ユニットにアップグレードされ、すべてのフィルター ハウジングは連続ライナー封じ込めを備えたバッグイン/バッグアウト (BIBO) 交換用に再設計されました。
試運転後の環境モニタリングでは、幾何平均個人曝露量が 0.09 ng/m3 であることが示されました。これはパイロット データから 85% 減少です。 22 の商用バッチ全体で、0.3 ng/m3 の警告限界を超える逸脱は発生しませんでした。洗浄検証は 3 回連続の実行で合格し、すすぎ水の結果は PDE 由来の MAC を下回り、対象化合物に対するスワブ回収率は平均 92% でした。総資本投資は 420 万ドルでしたが、パイロット キャンペーン中に 2 回の 6 週間の停止を引き起こした格納容器の故障が完全に解消されたため、プロジェクトは予定より 9 か月早く商業生産に達しました。
費用対効果の分析: HPAPI の封じ込め装置とオープン装置
多くの運用管理者は、高封じ込め機器をコストセンターとみなしています。この視点では、個人用保護具の燃焼率、環境モニタリングの逸脱、相互汚染によるバッチ損失、規制上のダウンタイムなど、公然の取り扱いに伴う隠れたコストが無視されています。バッチサイズ 200 kg の OEB 4 HPAPI ラインの 5 年間の総所有コスト (TCO) を比較すると、驚くべき逆転が明らかになりました。封じ込めラインでは資本コストが 18% 高くなりますが、年間運営費は 37% 削減されます。
| コストカテゴリ | 格納ライン | オープンライン |
|---|---|---|
| 資本設備の設置 | 3,200 | 2,600 |
| 年間 PPE と消耗品 | 80 | 340 |
| 年次洗浄検証 (綿棒、ラボ) | 45 | 120 |
| 年間ダウンタイム (封じ込め失敗) | 0 (予測) | 210 |
| 5 年間の総コスト (資本を含む) | 3,825 | 5,950 |
最大の節約は、ダウンタイムの回避によってもたらされます。オープンラインの運用では、封じ込めエクステンションの調査と修復に年間平均 14 日を費やしていましたが、クローズドラインの設計された制御により、発生源でのエクスカーションのリスクが排除されました。パッシブ連続ライナーなどの封じ込め搬送システムの使い捨て消耗品のコストは、PPE 消費量の 65% 削減と綿棒検査量の 60% 減少によって完全に相殺されました。生産 1 時間あたり 2,000 ドルを請求する委託製造業者の場合、生産日数が 14 日増えると、年間 67 万ドル以上の収益が回収されることになります。
設備コストは別次元です。負圧隔離を備えた封じ込めラインは、完全な物理的分離を必要とせずに、非強力な操作と建物を合理的に共有できます。オープン HPAPI ラインには、通常、別個の HVAC、ガウン、マテリアル フローを備えた専用棟が必要であり、施設資本が 150 ~ 200 万ドル追加されます。上記の TCO 計算では、すでにオープンライン資本の数値に組み込まれています。その結果、封じ込めは特別なオプションではなく、3 年以上の商用供給が見込まれる HPAPI 製品にとって長期的なコスト最適化戦略となります。