1. 設計基準の定義: 製品、規模、規制対象
かつてあるプロジェクト チームは、施設のレイアウトに 8 か月を費やしましたが、基本エンジニアリング中に、その建物が高封じ込めブロックに必要な圧力カスケードをサポートしていないことが判明しました。根本的な原因は単純で、正式な設計の基礎が完成する前に壁の描画を開始したためです。経口固形製剤 (OSD) 製造の場合、プラント設計の成功は 3 つの譲れない答えから始まります。それは、正確な剤形と製品特性、キログラムまたは錠剤での予定年間生産量、および主要な規制管轄区域 (FDA、EMA、NMPA など) です。これらがなければ、機器のサイジング、クリーンルームの分類、さらには廊下の幅さえも推測のままになります。
設計の基礎となる文書には、ブロックバスターの分子名以上の情報が含まれている必要があります。 API の職業暴露帯域 (OEB)、湿気と熱に対する感度、バッチ サイズの範囲、および ATEX ゾーニングを引き起こす溶剤がプロセスに含まれるかどうかを定義する必要があります。工場が即時放出錠剤と徐放性錠剤の両方を扱う場合、施設は別個の造粒ライン、またはキャンペーン間で少なくとも検証済みの洗浄手順に対応する必要があります。多目的プラントは柔軟性を高めますが、検証の労力が倍増します。これはトレードオフであり、早期に定量化する必要があります。
| 剤形 | 最低クリーンルームグレード | 典型的な HVAC の特殊な条件 | 主要装備の素材 | 封じ込めのリスク |
|---|---|---|---|---|
| 標準OSDタブレット | D | 一般的な湿度制御 40 ~ 55% RH | 316Lステンレス鋼製品接触部品 | 低 (OEB 1 ~ 2) |
| 発泡錠剤 | D 低湿スイート付き | 露点 <10 °C、密閉室 | 316L、特殊シーリング | 低から中程度 |
| ドライパウダー吸入器 | C | 厳格な粒子管理、低湿度 | 医薬品グレードのステンレス鋼 | 中程度 (OEB 2–3) |
| 強力な OSD (ホルモン、細胞毒性) | D(含有) | 負圧カスケード、シングルパスエア | 316L、電解研磨、CIP 対応 | 高 (OEB 4 ~ 5) |
デザインの基礎が固まったら、次のステップはマテリアルの動きをレイアウト全体の組織原理にすることです。この考え方の転換により、建物を設計してから内部にプロセスを押し込むというよくある間違いを防ぐことができます。
2. 施設レイアウトの主要因としてのマテリアルフロー
適切に設計された OSD プラントでは、粉末が分注室と圧縮機の間を移動する距離によって、生産性だけでなく相互汚染のリスクも決まります。手作業による移送距離が 10 メートル減少するごとに、有効成分の空気拡散の確率が約 15% 低下し、バッチあたりの直接労働時間が 8% 近く削減されます。そのため、最初の建築ラインを描く前にマテリアル フロー ダイアグラムを作成する必要があります。
錠剤ラインの典型的なフロー (調剤、湿式または乾式造粒、乾燥、サイズ縮小、混合、圧縮、コーティング、包装) により、自然な機能ゾーンが作成されます。これらのゾーンは、後戻りのない単方向パスをたどる必要があります。人員と資材のエアロックが各ゾーンを隔離し、 リフトカラム付きタンブルミキサー 重力シュートまたは無人搬送車を介して IBC を混合から圧縮まで直接移送することで、廊下を越えて容器を運ぶ必要性を排除できます。このアプローチは単に無駄がないだけではありません。これにより、必要な圧力カスケードの数が減り、HVAC のゾーニングが簡素化されます。

造粒スイートと圧縮スイートは通常、パススルーまたは半自動移送システムを備えた壁によって分離されています。製品が湿気に敏感な場合、材料の主鎖に次のような物質が含まれる場合があります。 乾式造粒ローラーコンパクター 流動床の代わりに、乾燥時間と加水分解のリスクの両方を軽減します。レイアウトは将来の容量拡張も考慮する必要があります。中央のユーティリティスパインの反対側にミラーシェルスペースを残すことで、材料の流れを再ルーティングすることなく容量を2倍にすることができます。

3. 機器の選択: ハードウェアに合わせたプロセス
造粒装置の選択は基本的に、バッチサイズ、封じ込め、および製剤の物理化学に関する決定となります。水の存在下で分解する分子は、高せん断湿式造粒機を通過することはありません。ローラーコンパクターまたは直接圧縮ラインに属します。しかし、製剤の安定性プロファイルが完成する前に機器リストが作成されるため、多くのプロジェクトのスケジュールが遅れています。次のマトリックスは決定を明確にします。
| パラメータ | 湿式高せん断造粒 | 流動層造粒 | 乾式造粒(ローラーコンパクター) |
|---|---|---|---|
| 設備投資 (相対) | ベース | 20~30% | 10~15% |
| バッチサイクル時間 | 30 ~ 60 分 (乾燥を含む) | 45~90分(一体乾燥) | 15~30分 |
| 粉塵封じ込めのリスク | 中程度(開放放電) | 低 (統合転送) | 低 (密閉システム) |
| 洗浄性(CIP実現可能性) | 中程度。一部の部品にはCOPが必要です | いいですね。多くのモデルが WIP を提供します | いいですね。限られた濡れた路面 |
| APIの特性に最適 | 湿気に対して安定、圧縮性が低い | 湿気に敏感な可能性があり、良好な流れ | 湿気に非常に敏感、または効能が高い |
| 検証の複雑さ | 中(乾燥終点制御) | 中(プロセス分析技術対応) | 低い(重要なプロセスパラメータがほとんどない) |
造粒を超えて、 混合装置 分離リスクを評価する必要があります。リフトシステムを備えたビンブレンダーは、移送ステップを最小限に抑え、内容物の均一性を検証しやすいため、固定 V ブレンダーよりも好まれます。 OEB 4/5 コンパウンドを対象とする施設では、混合、圧縮、およびコーティングのトレイン全体がアイソレータ内または負圧エンクロージャ内で実行される必要があります。これにより、機器の選択計算は、検証済みの封じ込めインターフェースを備えたコンパクトで完全に統合されたシステムへと移行します。
4. 高封じ込め性と強力な化合物の取り扱い
医薬品有効成分の職業暴露限度が 1 µg/m3 (OEB 4 または 5) 未満である場合、施設設計は、主要なロジックとして製品保護からオペレーター保護に移行します。隔離戦略は建築上のバックボーンになります。各プロセスステップは密閉され、その周囲の部屋は隣接する廊下と比較して負圧に維持されます。通常、目標圧力差は少なくとも 15 Pa で、一般エリアに再循環しない専用の貫流空気処理システムが使用されます。
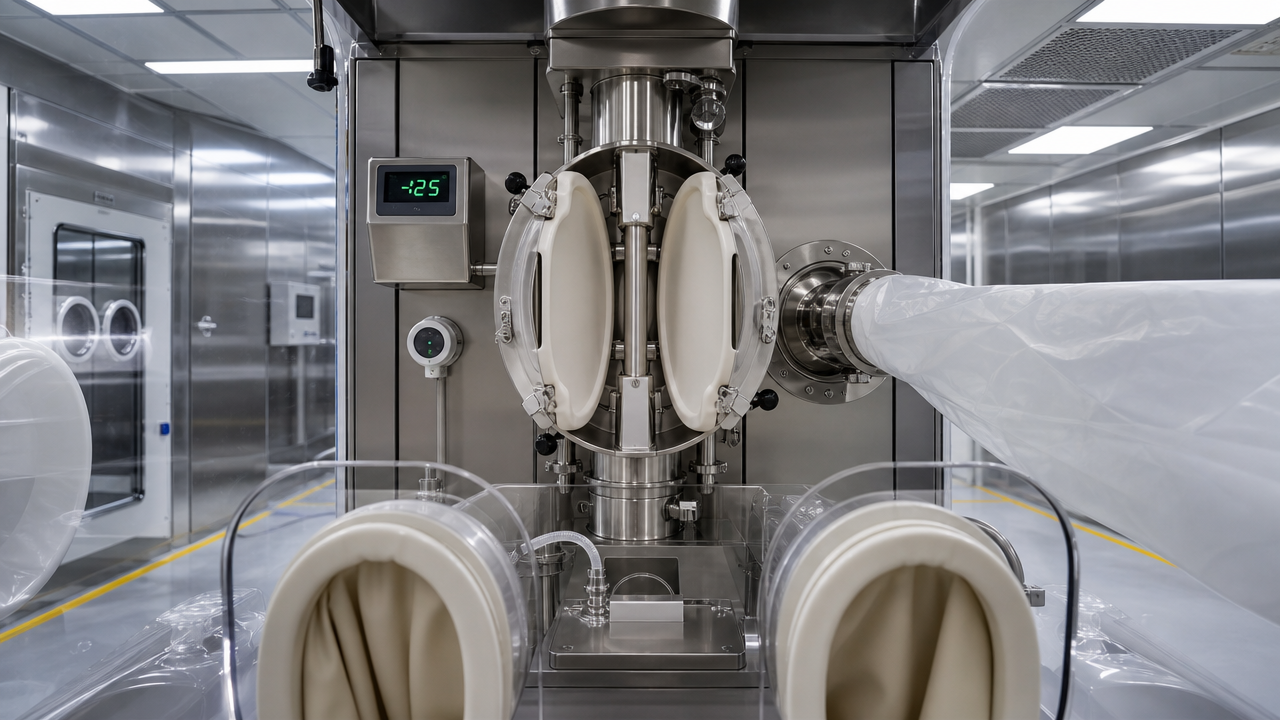
検証済みのスプリット バタフライ バルブ (SBV) は、IBC と打錠機の入口の間の材料移送中に 1 µg/m3 未満の漏れ率を達成する必要があります。アイソレーターの HEPA 濾過は H14 と評価され、文書化された DOP テストに合格する必要があります。以下は、OEB 4/5 機器パッケージの最低限のチェックリストです。
- アイソレーターシェル: 316L ステンレス鋼、完全に溶接された継ぎ目、ISO 10648-2 クラス 3 に準拠したリークテスト済み。
- グローブの完全性: Hypalon または CSM グローブ、各キャンペーン前の定期的なピンホール テスト。
- 移送インターフェース: 膨張可能なシールを備えた分割バタフライ バルブ、ISPE グッド プラクティス ガイドによる封じ込めの証明。
- CIP の統合: アイソレーター内の固定スプレー ボール、リボフラビン被覆率テストで検証された洗浄シーケンス。
- HVAC: ワンスルーエア、HEPA 供給、ダブル HEPA 排気、バッグイン/バッグアウトフィルターハウジング。
周囲の部屋の分類は、通常は静止状態でもグレード D (ISO 8) ですが、圧力カスケードにより、一般通路 (大気) から強力な複合エアロック (マイナス 7.5 Pa) に流れ、次にプロセス室 (マイナス 15 Pa 以上) に空気の流れが生じ、オペレーターを保護する連続的な内側へのスイープを生み出します。現代の設計では、材料の移動中に逃げる粒子を封じ込めるために、HEPA フィルター付きエア シャワーを備えた前室が追加されることがよくあります。
5. HVAC、ユーティリティ、およびクリーンルームの分類
暖房、換気、空調は製薬工場の運営支出の 40 ~ 60% を占めます。圧力カスケードを誤ると、規制上の監視や過剰なエネルギー料金のいずれかにつながります。 EU GMP Annex 1 および FDA の無菌ガイダンスにより、必要な環境パラメーターが規定されています。 OSD 施設の目標は、使用中の処理室でグレード D の状態を維持することですが、発泡性または湿気に敏感な製品についてはより厳格な湿度管理が必要です。以下の表は、重要な HVAC 設定値をまとめたものです。
| グレード | ISO クラス (静止時) | 1時間あたりの空気交換量 | 圧力差と隣接する下層グレードの関係 | 粒子制限 (静止時、≥0.5 μm) | 生存限界 (cfu/m3、有効) |
|---|---|---|---|---|---|
| A(無菌用) | 5 | 未定義 (速度 0.45 m/s) | 該当なし | 3,520 | <1 |
| B | 5~7 | 40~60 | 15Pa~C | 3,520 | 10 |
| C | 7–8 | 20~40 | 12.5PaからD | 352,000 | 100 |
| D(OSD規格) | 8 | 15~20 | 12.5 Pa (未分類) | 3,520,000 | 200 |
12.5 Pa の最小値は提案ではありません。これは、ドアの開閉中および機器の動作中に維持する必要がある設計設定値です。アクティブな監視およびビル管理システムのアラームは、差動が 10 Pa を下回ったときにトリガーされる必要があります。OSD プラントの場合、一般的な障害点は集塵システムであり、マイナスの不均衡を避けるために HVAC 電源と連動する必要があります。とき 流動層乾燥機 がブローアンド抽出モードにある場合、部屋の圧力制御は大きな排気量を補う必要があります。

6. 機器の適格性確認と検証 (URS から PQ)
検証はインストール後のアクティビティではありません。それは、ユーザー要件の仕様が起草された瞬間から始まります。構造の材質、表面仕上げ (製品接触面の Ra ≤ 0.4 μm)、排水性、および洗浄方法を定義する適切に構造化された URS により、後で IQ/OQ 中に判明する偏差の 70% を事前に回避します。一般的なプロジェクトのタイムラインでは、 徹底的な工場受け入れテストを実行することで、現場での試運転の労力が最大 30% 削減されます。 なぜなら、ほとんどの機械的およびソフトウェアのバグは、機器がベンダーの工場から出荷される前に解決されるからです。
- URS: GMP、スループット、封じ込め、CIP などのすべての要件を指定します。エンジニアリング、品質、生産において承認されています。
- 設計適格性評価 (DQ): 提案された設計が URS を満たすことを示します。すべての逸脱はトレーサビリティ マトリックスで追跡されます。
- 工場受け入れテスト (FAT): ベンダーサイトで機能、アラーム、重要な寸法を検証します。最小テスト範囲: 100% の安全インターロック。
- サイト受け入れテスト (SAT): 設置後にテストを繰り返し、輸送中に損傷がないことを確認します。
- 設置資格 (IQ): 機器が図面と一致し、ユーティリティが正しく接続され、校正が行われていることを文書化した検証。
- 運用資格 (OQ): 装置の動作限界の上限と下限に挑戦します。アラームのテスト、サイクル開発、洗浄シーケンスの検証が含まれます。
- パフォーマンス適格性評価 (PQ): 内容物の均一性、溶解、分解に関する完全な分析による、日常的な製造条件下での 3 つの連続したバッチの成功。
複数の製品を使用する施設の場合、洗浄検証の実行回数を最小限に抑えるために、溶解性と効力によって製品をグループ化する一括戦略を検証マスター プランに含める必要があります。リボフラビンのテストと綿棒の回収研究は、最終的な洗浄の許容基準のベースラインを提供します。
7. コストの見積もりと ROI: モジュール型ビルドと従来型ビルドの比較
事前検証済みのモジュラープロセススキッドを使用して構築されたグリーンフィールドプラントは、スティックビルドの同等のプラントよりも機械的に 3 ~ 6 か月早く完成しますが、配管や機器の位置を固定するために集中的なフロントエンド設計が必要となるため、初期エンジニアリングコストは通常 10 ~ 15% 高くなります。ただし、そのプレミアムは多くの場合、早期の市場参入によって回収されます。ジェネリック製品を 4 か月早く発売すると、競合他社が価格を侵食する前に、さらに 8 ~ 12% の市場シェアを獲得できます。以下の比較では、年間 20 億タブレットの仮想 OSD 施設を使用しています。
| パラメータ | モジュラー/スキッドベース | 従来のサイト構築 |
|---|---|---|
| プロジェクトの総期間 (設計から PQ) | 22 ~ 28 か月 | 28~36か月 |
| 設備投資(相対) | 10~15% | ベース |
| 検証作業 | 20~30% lower (pre-validated modules) | サイト全体を最初から検証する |
| 将来の拡張性 | 柔軟。平行スキッドを追加する | 構造上の変更が必要 |
| 建設品質のばらつき | 低 (工場で制御) | より高い(サイトに依存) |
| 一般的なクリーンルームの設置面積 | 15~20% smaller (optimized piping) | オンサイト配線のため大型 |
モジュラーアプローチは時間とコストを超えて、最小限の再検証で同じスキッド設計を複数の地域にわたって複製できるため、技術移転を簡素化します。ただし、製品ポートフォリオが 5 年以内に大幅に変更されることが予想される場合は、より広い柱間隔と一般的なユーティリティ ドロップを備えた従来の建物の方が、再構成の自由度が高まる可能性があります。最終的な選択は、製品パイプラインの確実性によって決まります。
8. 将来性: デジタル化、PAT、および柔軟な製造
次世代の OSD プラントでは、高品質なリリースのために定期的なサンプリングに依存しません。プロセス分析テクノロジー センサー (ブレンダーと乾燥機に取り付けられた NIR プローブ、造粒機の排出口の粒度分析装置) により、重要な品質特性のリアルタイム監視が可能になります。 OPC UA データ ハイウェイを介して製造実行システムと統合すると、これらの信号はリアルタイム リリースの正当性を提供し、数日間の隔離保管を排除できます。デジタル対応プラントには、初日から設計された次の統合ポイントが必要です。
- 計装バス: すべての主要機器コントローラーを中央ヒストリアンに接続する OPC UA または Profinet バックボーン。
- データの整合性: NTP を介した自動時刻同期による、21 CFR Part 11 に準拠した監査証跡準拠。
- CIP 自動化: すすぎ水検証のための導電率と TOC モニタリングを備えたレシピ主導の洗浄サイクル。
- 柔軟なバッチ サイズ: 機械的な変更を行わずに公称バッチ サイズの 30% ~ 100% を処理できる可変速ドライブと多目的容器。
- サイバーセキュリティのセグメンテーション: プロセス制御、ビル管理、エンタープライズ システム用に VLAN を分離し、重要なネットワークの相互汚染を防ぎます。
規制当局は電子記録が紙の日誌に取って代わることを期待しているが、同時にシステムがデータ操作を検出するために検証されることも期待している。初期の V モデル検証計画に PAT とデジタル統合を含めると、プロジェクト管理予算全体の約 12% がかかりますが、ラボでのテストとバッチ記録のレビュー時間が削減されるため、品質監視の継続的なコストが年間推定 20% 削減されます。デジタル対応なしで設計されたプラントは、最初の拡張時に改修工事が必要となり、当初の 3 倍のコストがかかります。