業界の知識
湿った塊の状態が押出の安定性を決定します
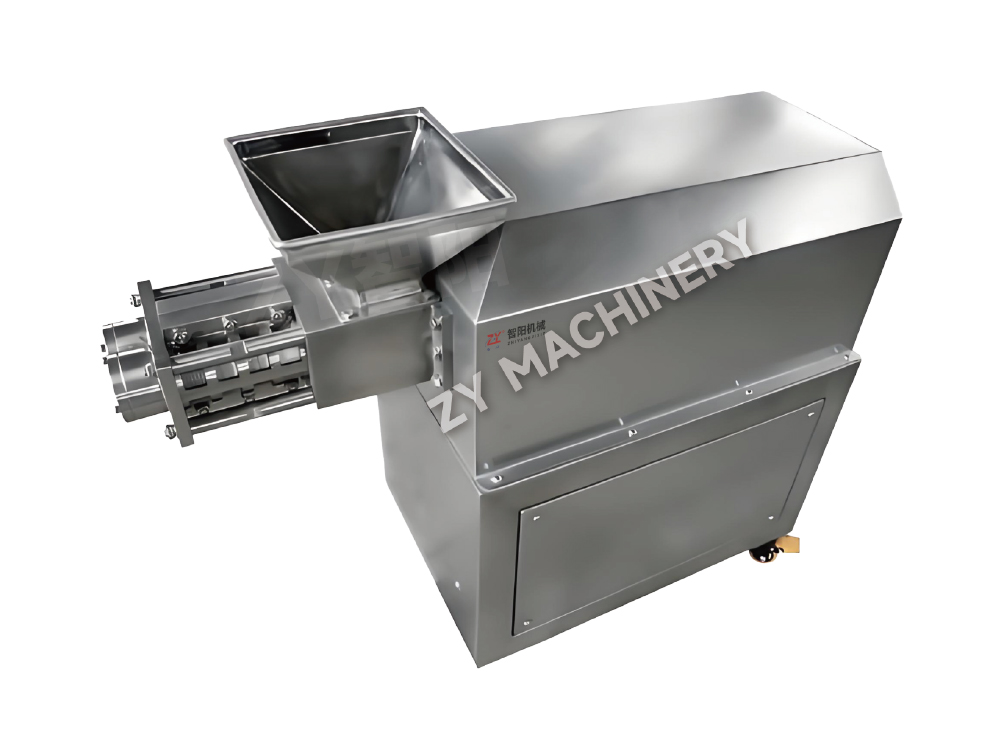
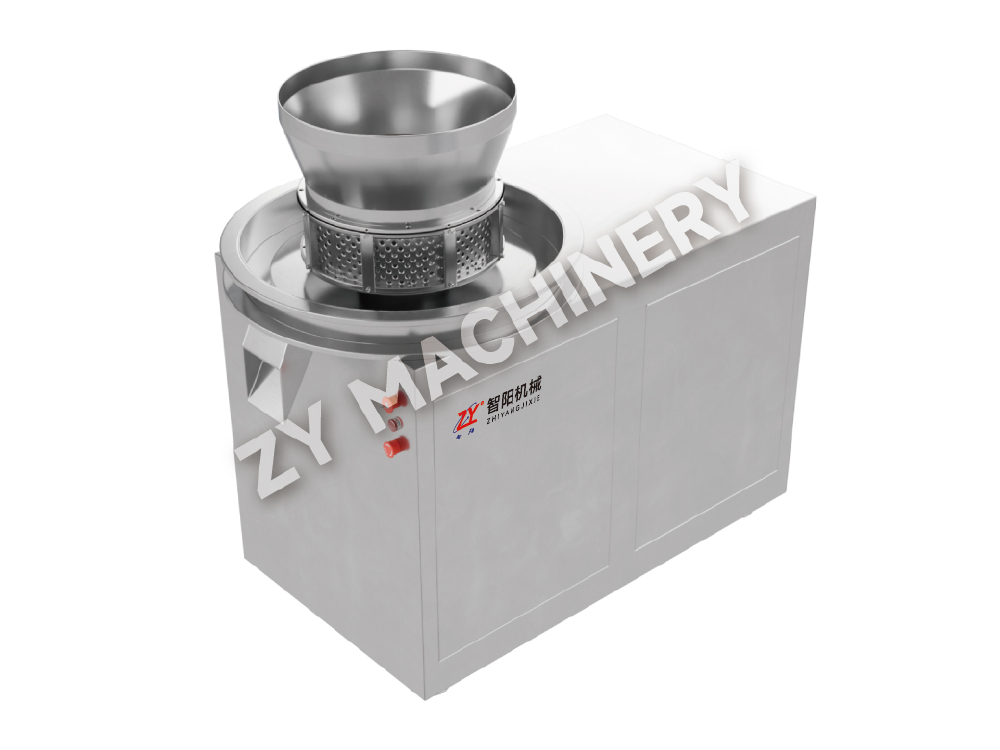
のために 押出造粒機 、最も影響力のある上流変数は、多くの場合、押出圧力そのものではなく、バレルに入る湿った塊の状態です。バインダーの分布、水分の均一性、混合時間、および湿潤順序によって、材料が連続的に流れるか、それとも閉塞と弱いストランド形成の間で交互に流れるかが決まります。
試験中に観察された実際の兆候
| 観察 | 考えられるプロセスの原因 | トライアル調整 |
|---|---|---|
| 放電直後にストランドが切れる | 不十分な可塑性または不均一なバインダー分布 | 液体添加速度と湿式混合時間を見直す |
| ダイ穴が断続的にブロックされる | 過剰に湿った塊、凝集した粉末、または不十分な事前混合 | 水分レベルとドライブレンドの均一性を確認してください |
| 素線径が変動する | 供給の不一致または不均一な湿潤質量密度 | 供給を安定させ、バッチ混合の一貫性を確認します |
安定した均一に可塑化された湿潤塊は、通常、押出力を増加させるよりも効果的に下流の修正作業を軽減します。 ZY では、生産構成を提案する前に、材料トライアルを使用して混合パラメータと押出動作を結び付けます。
ターゲット顆粒ルートの周囲のダイ開口部の選択
ダイ開口部の選択は、ストランドの外観のみではなく、必要な下流の結果に基づいて行う必要があります。押出物が球形化段階に入る場合には、円形のダイ穴が一般的に選択されますが、ストランドの形状や乾燥挙動が機能的な目的を持つ場合には、成形された開口部が関連する場合があります。
機器を選択する前に確認すべき購入者側の質問
- 製品は押出物として残ると予想されますか、それとも球状化装置で丸められるのでしょうか?
- 乾燥と篩い分け後に許容される粒子サイズの範囲はどれですか?
- 配合物には粘着性、研磨性、熱に弱い、または弾力性の高い成分が含まれていますか?
- 複数の製品には、交換可能なダイプレートやバッチ間の簡単なクリーニングが必要ですか?
開口部が小さいほど、より細かい顆粒ターゲットをサポートできますが、抵抗が増加し、湿潤塊の準備が不十分であることがより目立つ可能性もあります。開口部を大きくすると、異なる球形化および乾燥条件を必要とするストランドを製造する際のスループットの可能性が向上する可能性があります。
当社の ZY エンジニアリング アプローチは、ダイ プレートを独立した付属品として扱うのではなく、ダイの選択を材料の特性、予想される容量、および意図した下流ルートに適合させることです。
押出成形と球状化は 1 つのプロセス リンクとして評価する必要があります
丸い顆粒やペレットが必要な場合、連続ストランドが得られるかどうかだけでは押出性能を判断できません。また、ストランドは、球状化中の破損や丸みを制御するために、適切な強度、水分状態、可塑性を備えていなければなりません。
押出成形品がペレットの品質に与える影響
| 押出物の状態 | おそらく球形化効果 | 評価点 |
|---|---|---|
| 乾燥しすぎたり脆くなったり | 微粒子の発生量が増加し、不規則な粒子が発生する | バインダーのレベルと液体の分布 |
| 柔らかすぎる、または粘着性がある | 凝集または過大な湿った塊 | 水分レベルと湿式混合終点 |
| 一貫性があり、プラスチック製 | より制御可能な丸めとサイズ分布 | バッチ間での再現性 |
のために pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY は、押出成形と球形化の考慮事項を 1 つの実用的なプロセス ルートに統合できます。
トライアルバッチから本番環境に移行する前に確認すべきこと
スケールアップでは、開発中に許容可能な顆粒を生成した材料の状態を保存する必要があります。より大きな 押出造粒機 混合の均一性、液体の添加、湿った塊の滞留時間、押出荷重、排出挙動、および下流での取り扱いを一緒に考慮しない限り、実験室の結果は自動的に再現されません。
設備や工程の確認に役立つ記録
- 乾式混合の手順、バインダーの調製方法、液体の添加時間、湿式混合の時間を文書化します。
- 関連する場合は、ストランドの連続性、表面状態、ダイの詰まり傾向、モーター負荷の傾向、吐出温度を記録します。
- 湿潤顆粒サイズ分布、該当する場合は球形化粒子形状、乾燥応答、およびスクリーニング後の最終収量を比較します。
- 洗浄アクセス、製品切り替えの要件、材料接触構造、および利用可能な設置スペースを確認します。
のために pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
ZY では、テスト可能なプロセス パラメーターと現場での実装条件に基づいた機器の提案を作成し、バイヤーが配合試験からスケールアップの想定が少なく実行可能な造粒ラインに移行できるよう支援します。