


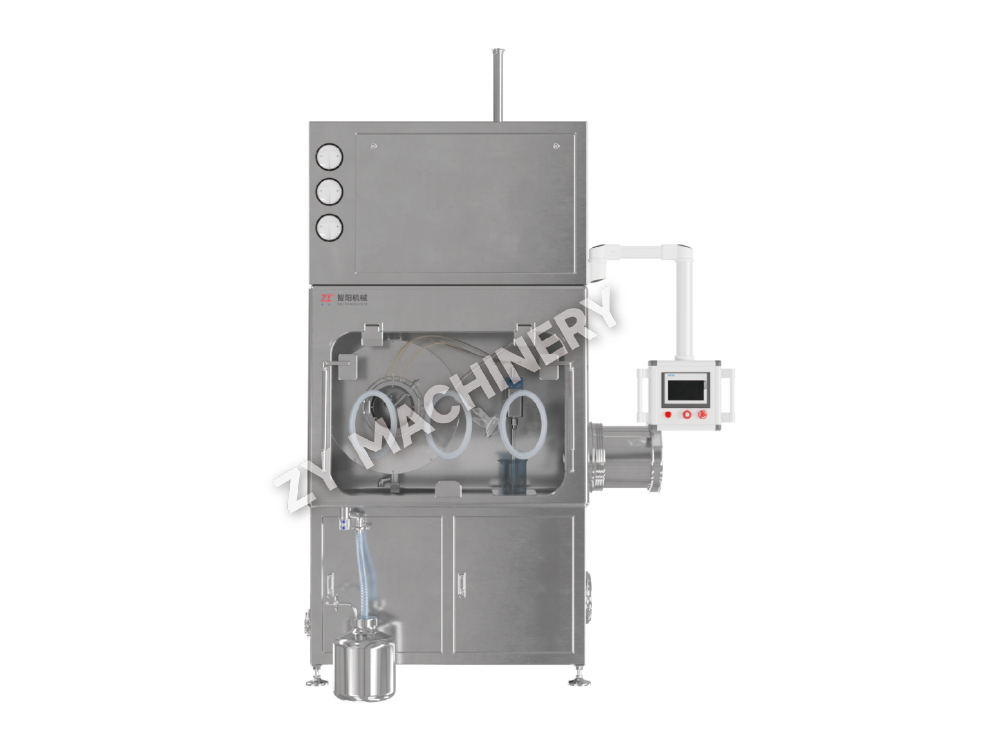
BGB HR&D 高封じ込め高効率コーティング機
BGB HR&D 高含有コーティング機は、製薬業界で高効力の錠剤にコーティングを施すために設計されています。ホルモン、抗がん剤、その他の毒性の高.....

2026 年には、開発中の医薬品の 30% 以上が強力または非常に強力なものに分類されます。その数は急速に増加しています。細胞毒性化合物や濃縮されたホルモンが 1 グラムでもあると、オペレーターには実際の健康上のリスクが生じ、隣接する生産ラインには相互汚染の脅威が生じる可能性があります。医薬品の封じ込めソリューションは、これらのリスクを正確かつ確実に管理するために存在します。
製薬における封じ込めとは、本質的には、工学的に設計されたシステムを使用して、医薬品原薬 (API) が制御されずに職場に漏洩するのを防ぎ、製品を環境汚染から保護することを意味します。これらのシステムは、プロセスの周囲に定義されたバリアを作成し、空気の流れ、圧力、材料の移動を制御することで、オペレーターが危険な物質に直接接触することがなく、薬剤が周囲の空気から不要な粒子を拾うこともありません。
封じ込め技術の範囲は広範囲に及びます。その範囲は、シンプルなフレキシブルアイソレーターや剛壁グローブボックスから、高度なダウンフローブースやアクセス制限バリアシステム (RABS) まで多岐にわたります。正しい選択は、活性化合物の毒性、剤形、生産規模によって異なります。共通しているのは、「設計による封じ込め」の哲学です。研究室規模のグローブ ボックスから完全な生産用アイソレーターに至るまで、すべての機器は、認定されたレベルのオペレーター暴露保護を維持しながら、上流および下流のプロセスとスムーズに統合する必要があります。
一般的な機器のタイプは次のとおりです。
あらゆるソリューションの有効性は、空気濃度データ 1 立方メートルあたりのナノグラムまたはマイクログラムで測定され、代理モニタリングと定期的な認証サイクルによって裏付けられます。最終的な目標はシンプルです。それは、保証された作業環境です。
コンプライアンスは任意ではありません。製薬会社が封じ込めシステムを設計、検証、運用する方法は、3 つの規制の柱によって決まります。それぞれに何が必要か、そしてどこで重複するかを理解することで、過剰な設計をせずに監査に合格する封じ込め戦略を構築できます。
EU GMP Annex 1 は無菌医薬品に焦点を当てていますが、その原則は現在、無菌充填をはるかに超えています。 2022年の改訂では、強力な化合物の封じ込め要件に関する明示的な文言が導入され、製品がオペレーターや環境に害を及ぼす可能性がある場合は常に閉鎖システムまたはアイソレーター技術を使用することがメーカーに要求されました。このガイドラインでは、人間の介入を最小限に抑え、圧力差を継続的に監視し、オペレーターの暴露制限を文書化することが求められています。
USP <800> は北米向けのレンズをもたらします。これは医療現場で取り扱われる危険ドラッグに適用されますが、医薬品の製造慣行に大きな影響を与えています。これは、ワイプサンプル上で「検出可能な汚染がない」という観点から封じ込め性能を定義し、配合のための換気されたエンクロージャなどの工学的制御を必要とします。生産現場では、同等の要件は、職場の空気濃度を定義された職業暴露限界 (OEL) 以下に維持し、それを定期的な空気サンプリングで証明することです。
ISO 14644-7 は、技術的にはクリーンルームの標準ですが、分離と封じ込めに関する用語を提供します。 「開放ゾーン」、「閉鎖ゾーン」、「分離装置」などのカテゴリを定義し、封じ込め設備のテストと分類の方法の枠組みを設定します。この規格では、フィルタおよびハウジングレベルでの漏れテスト、アイソレータの圧力減衰テスト、および汚染事象後の回復時間の測定が求められています。
以下の表は、これら 3 つのフレームワークにわたる OEB 4/5 封じ込めの最も重要なパラメータを抽出したものです。
| パラメータ | EU GMP Annex 1 | USP <800> | ISO 14644-7 |
|---|---|---|---|
| 目標空気中濃度 | <1 µg/m3 (8 時間 TWA、化合物に依存) | OEL に基づく。強力な場合は通常 <0.1 µg/m3 | クリーンルームクラスと分離装置で定義 |
| 差圧 | 隣接する部屋に対してマイナス10Pa以上 | 危険な囲いには負圧が必要 | オープンフロント封じ込めのための負圧 |
| 空気交換率 (ACH) | 処方されていない。設計はリスクに依存する | 危険な部屋には最低 12 ACH | ターゲット ISO クラスの要件に応じて |
| リークテスト要件 | アイソレーターの手袋とスリーブ: 毎月 | 設置時の密閉されたエンクロージャの完全性 | 圧力減衰: <0.5% vol/h 損失 |
| 表面モニタリング | 強力な化合物を検出するにはサンプルを拭き取ります | 検出可能な汚染なし | 粒子数に基づく分類 |
3 つの規格をすべて満たすということは、多くの場合、単純なダウンフロー ブースではなく、統合されたエア ハンドリング ユニット、自動圧力制御、および文書化された洗浄プロトコルを備えた密閉型アイソレータを選択することを意味します。封じ込めエンジニアリングを最初からこれらの規制に適合させている企業は、後から費用のかかる改造を回避できます。
すべてのプロセスに適合する単一のテクノロジーはありません。通常、決定はオペレータの安全、製品保護、設備投資、運用の柔軟性の間のバランスによって決まります。今日の市場は、剛壁アイソレータ、ダウンフロー封じ込めブース、使い捨てシステムの 3 つの大きなカテゴリが支配しています。それぞれが異なるパフォーマンスエンベロープを提供します。
アイソレータは、最も高度な封じ込め要求に対するゴールドスタンダードです。ハードウォール アイソレータは、グローブ ポート、インターロックされた転送ポート、専用 HVAC を備えた完全に密閉されたエンクロージャです。空気中濃度を一貫して 10 ng/m3 以下に維持できるため、OEB 5 化合物や無菌処理に適しています。初期コストは多額であり、多くの場合、ダウンフロー ブースの 2 ~ 3 倍であり、洗浄と除染のサイクルによりバッチごとに数時間が追加されます。ただし、どうしてもアイソレータ以外の取り扱いができない製品については、アイソレータは交渉の余地がありません。
ダウンフローブースには別のトレードオフがあります。一方向の気流を使用して粒子をオペレーターから遠ざけ、濾過システムに送り込み、前方に物理的な障壁のない安全な作業ゾーンを作成します。取り付けが早く、掃除も簡単で、サンプリング、調剤、錠剤圧縮などの OEB 3 および一部の OEB 4 アプリケーションに最適です。限界はオペレーターの規律に依存していることです。突然腕を動かすと気流パターンが乱れ、一時的に暴露リスクが高まる可能性があります。 最新のブースでは、オペレータの存在が変わった場合でも安全なエア カーテンを維持するためにファンの速度を自動的に調整するインテリジェントな気流監視によってこの問題に対処しています。
使い捨て封じ込めシステムは、成長する中間点を表しています。組み立て済みのフレキシブルアイソレーター、トランスファーバッグ、使い捨てグローブバッグは滅菌済みで届くので、すぐに使用できます。これらにより、細胞毒性薬や細胞増殖抑制薬を扱う際に時間とコストの大きな要因となる、バッチ間の洗浄検証の必要性が完全に排除されます。年間の運用コストは、資本の償却ではなく、消耗品によって決まります。問題は廃棄物の発生です。使い捨て製品は生物学的に有害な固形廃棄物を継続的に生み出し、ユニットあたりのコストが非常に大量の生産ラインにとって非経済的なものになる可能性があります。それでも、臨床試験材料や製品の切り替えが頻繁に行われる受託製造シナリオでは、シングルユースのアプローチが総所要時間を最も短くすることがよくあります。
| テクノロジー | 適切なOEBレベル | 設備投資の範囲 | 洗浄時間(バッチあたり) | 主な利点 |
|---|---|---|---|---|
| ハードウォールアイソレーター | OEB 4–5 | 高 (40 万ドル~120 万ドル) | 6 ~ 12 時間 (VHP または CIP) | オペレーターの安全性を最大限に高める |
| ダウンフローブース | OEB 3–4 | 中程度 (8 万ドル~25 万ドル) | 1 ~ 3 時間 (手動ワイプ) | 低コスト、高いオペレータ アクセシビリティ |
| 使い捨てアイソレータ/バッグ | OEB 3–5 | 非常に低額 (ユニットあたり 10,000 ~ 50,000 ドル) | 0時間(使用後は廃棄) | 交差汚染リスクゼロ |
よくある間違いは、化合物の OEL のみに基づいてテクノロジーを選択することです。生産規模、製品切り替えの頻度、利用可能な床面積も同様に重要です。毎月 20 種類の API を備えた柔軟なパッケージング スイートは、使い捨てシステムが魅力的です。 1 つの製品を 3 年間稼働させる専用の大ヒットラインは、永久的なアイソレータへの投資を正当化します。
購入価格は物語のほんの一部にすぎません。適切な財務比較では、設置、認定、消耗品、エネルギー、労働力、コンプライアンス維持などの資産のライフサイクル全体 (通常は 7 ~ 10 年) にわたる総コストを確認します。このように評価すると、状況が完全に反転する可能性があります。
OEB 4 封じ込めレベルで年間 100 の生産バッチを実行している中規模の施設を考えてみましょう。ハードウォールアイソレーターの初期費用は 80 万ドルかかる場合があります。設置、検証、設備の変更を追加すると、設備投資は 110 万ドルに増加します。年間コストには、フィルターの交換 (15,000 ドル)、蒸発した過酸化水素の消耗品 (25,000 ドル)、HVAC のエネルギー (0.10 ドル/kWh で 35,000 ドル)、および清掃と手袋の交換のための 2 人のフルタイム相当のオペレーター (120,000 ドル/年) が含まれます。 5 年間で総額は 230 万ドルに近づきます。資産が 10 年間稼働すると、年間の償却コストが大幅に低下するため、アイソレータは長期キャンペーンでは最も経済的なオプションになります。
同じ 100 バッチに対する使い捨てアプローチでは、コストの軌道が大きく異なります。柔軟なアイソレータ ハードウェアのコストはわずか 45,000 ドルですが、各バッチには 8,000 ドルの新しい使い捨てチャンバー セットが必要です。それだけで年間80万ドルが追加されます。洗浄検証 HVAC サイクルが必要ないため、エネルギーコストが低くなり (10,000 ドル)、より簡単な切り替え手順によりオペレータの労働力が 60,000 ドルに下がります。 5 年間で総額は約 450 万ドルに達し、アイソレータ総額の 2 倍近くになります。使い捨てシステムは全体としてはより多くの支出をしますが、事前に資金を投入する必要がほとんどないため、契約の締結がまだ不確実な場合や製品の承認が保留中の場合には魅力的です。
本当の転換点は、バッチ頻度とキャンペーン期間です。 企業が特定のラインで年間 50 バッチ未満のバッチを生産する場合、多くの場合、シングルユースが優先されます。年間 100 バッチを超える場合、恒久的なステンレス鋼ソリューションにより、優れた生涯経済性が実現します。以下の表は、年間 100 バッチのシナリオの 5 年間の TCO を示しています。
| コストカテゴリ | ハードウォールアイソレーター | ダウンフローブース | シングルユースシステム |
|---|---|---|---|
| 設備と設置 | 1,100ドル | 200ドル | 45ドル |
| 年間消耗品 | 40ドル/年 | 10ドル/年 | 800ドル/年 |
| エネルギー (5年間) | $175 | 60ドル | 50ドル |
| 労働(清掃、運営) | 60ドル0 | 250ドル | 300ドル |
| 5年間の合計 | 2,275ドル | 560ドル | 4,395ドル |
複合の信頼性が安全な性能範囲内に収まる場合、ダウンフロー ブースは依然として最も手頃なオプションです。ただし、OEB 5 の場合、ブースは実行可能な選択肢ですらないため、比較の対象はアイソレータと使い捨て型アイソレータに限定され、固定アイソレータの生涯コストの利点は運用 2 年目以降着実に増大します。
錠剤やカプセルなどの経口固形剤形は、一見するとシンプルに見えます。しかし、有効成分が非常に強力である場合、生産チェーン全体が一連の封じ込めの課題に変わります。粉体の取り扱いでは本質的に粉塵が発生するため、粉体を閉じ込めるように特別に設計された装置を使用しない限り、すべての搬送ステップで粒子が室内に放出される危険があります。
強力な化合物を扱う最新の OSD ラインでは、5 つの重要なポイントで封じ込めを統合する必要があります。まず、材料の充填と吐出のステップです。ここで、 粉塵のない給餌ステーション 統合された HEPA ろ過と連続ライナー システムにより、オペレーターはバッグを直接室内に開けることなく、生の API をプロセスに導入できます。粉末は密封された移送コンテナに入り、負圧下で次の単位操作に移動します。
次にミキシングです。高効能の混合には、充電および放電用のスプリットバルブまたはアルファベータポート技術を備えた機器が必要です。あ 医薬品混合システム 強力な粉末用に設計されたビンブレンダーまたはタンブルミキサーには、15 rpm の回転速度でも粉末の漏れを防ぐ膨張可能なシールが装備されています。混合容器自体が封じ込め境界として機能し、サイクル全体を通じて閉じたままになります。
造粒は 3 番目の統合ポイントであり、多くの場合最も要求が厳しいものです。高せん断湿式造粒機には、グローブ ポートと定置洗浄 (WIP) システムを備えた封じ込め蓋が組み込まれている必要があります。オペレーターは、ボウルを密閉したまま、滅菌コネクターを介して結合剤溶液を追加します。顆粒が形成されると、容器を破壊することなく空気圧で乾燥機に移送されます。乾式造粒の場合、 統合された封じ込めを備えたローラーコンパクター は、継続的なシール機構を使用して、古い設計でよくある故障点であるリボンとフレークの漏れを防ぎます。
乾燥は通常、流動床乾燥機または真空乾燥機で行われます。ここで、封じ込め要件は排気システムにまで及びます。乾燥機から出る空気はすべて、一連の HEPA フィルターを通過し、溶媒蒸気が存在する場合には二次炭素床を通過する必要があります。製品の排出には、密閉されたバタフライ バルブと下流のミルへの柔軟な接続を使用する必要があります。デリケートな製品の場合は、真空乾燥機で乾燥させます。 医薬品乾燥システム 格納容器アイソレーターに直接接続する底部排出ポートを使用すると、暴露事象をほぼゼロに減らすことができます。
最後に、錠剤の圧縮またはカプセルの充填では、特有の一連の漏れが発生します。錠剤プレスのタレット、フィード フレーム、および除塵機はすべて粉塵を発生します。封じ込め性の高い錠剤プレスのエンクロージャは、圧縮ゾーンの周囲に負の空気圧を使用し、洗浄中に工具の汚染を封じ込める一体型ワッシャーを使用します。カプセル充填の場合、真空ベースのシステムが製品を密閉ドラムからホッパーに移送するため、手動ですくうステップが完全に不要になります。
次のリストは、OSD における 5 つの重要な封じ込め統合ポイントをまとめたものです。
これらの各点を個別に検証し、その後、バッチ間で検出可能なキャリーオーバーが発生しないことを証明するために、乳糖などの代替粉末を使用してトレイン全体を統合システムとしてテストする必要があります。投資は多額ですが、汚染事故による負債も同様です。
スケールアップは、多くの封じ込めプロジェクトが問題に遭遇する場所です。 10 kg のラボバッチでは完全に機能する封じ込め戦略は、同じプロセスを 500 kg に増やすと失敗することがよくあります。粉体封じ込めの物理的性質は体積に応じて変化します。つまり、空気の移動が大きくなり、粉塵が蓄積する表面が大きくなり、洗浄シーケンスがより複雑になります。 3 つの慎重な段階で移行を計画することで、コストのかかるやり直しを回避できます。
ラボスケール (1 ~ 10 kg) では、通常、グローブ ボックスまたは小型の柔軟なアイソレーターが使用されます。この段階では、材料は手作業で扱われ、バッチ切り替えは内部を拭くか、使い捨てライナーを交換するかによって行われます。オペレーターの曝露監視は個人用空気サンプラーを使用して行われ、封じ込め目標は通常 8 時間の勤務で 1 µg/m3 未満です。焦点は柔軟性です。多くの異なる化合物が同じユニットで実行されるため、迅速な洗浄性と相互汚染がないことが最も重要です。使い捨てグローブバッグ システムは、洗浄の検証が不要なため、この点で優れています。
パイロット スケール (50 ~ 100 kg) に移行すると、機械的な取り扱いが導入されます。同じ化合物が現在、次の方法で処理されています。 コンテインメントインターフェースを備えた専用のビンブレンダー 200 リットルのボウルを備えた高せん断造粒機。格納容器の境界は、負圧下での空気輸送、密閉されたコーンを備えたドラムリフターステーション、およびスプリットバルブ接続など、自動化された材料移送に対応する必要があります。ダウンフローブースまたはアイソレーターの空気抽出率は、より大きな発塵フットプリントに合わせて比例して増加する必要があります。検証は、個人的なモニタリングから、機器の外側およびライン周囲の床エリアでの表面拭き取りサンプリングに移行します。模擬粉体流出後の回復時間テストは、部屋が 3 分以内に安全なレベルに戻ることができることを証明するために重要になります。
商業規模 (500 kg 以上) では、封じ込めソリューションはもはや単一のユニットではなく、統合されたプロセス トレインになります。ここでは、常設のステンレス鋼製アイソレータが標準のエンクロージャになります。造粒から乾燥までの一連のプロセスは、連動ドアを備えた密閉ライン内で行われ、オペレーターは定期メンテナンス間隔でのみ内部にアクセスします。洗浄は、CIP (定置洗浄) スプレー ボールと蒸発した過酸化水素による汚染除去を使用した、クローズド サイクルの自動プロセスになります。格納システムは現在、建物の HVAC の一部となっており、専用の空気処理ユニットがカスケード圧力体制と冗長 HEPA ろ過を維持します。 スケールアップのルールは単純です。実験室規模では機器の 1 つであったものが、商業規模では部屋の中に部屋になります。
次の表は、スケール間の重要な違いをまとめたものです。
| スケールステージ | バッチサイズ | 一般的なエンクロージャ | 洗浄方法 | 検証の焦点 |
|---|---|---|---|---|
| 研究室 | 1~10kg | グローブボックスまたはフレキシブルアイソレータ | 手動ワイプまたは使い捨てライナー | 個人的な空気モニタリング |
| パイロット | 50~100kg | ウォークインハードウォールアイソレータまたはダウンフローブース | 自動ワイプと手動ワイプのフォローアップ | 表面ワイプのサンプリング、回復時間 |
| コマーシャル | 500kg | 完全に統合された密閉列車 | 固定 CIP および VHP 除染 | ハウジングのリークテスト、浮遊粒子数 |
目的を念頭に置いて開始すること、つまりラボのセットアップを設計する前に商用ターゲットの規模を理解することにより、壁を取り壊さなければスケールアップできないパイロット ラインを構築するというよくある間違いを防ぐことができます。 3 つのスケールすべてにわたる経験を持つ封じ込めシステムプロバイダーが早期に関与することは、何倍もの利益をもたらします。
機器の品質は、その背後にあるサプライヤーによって決まります。封じ込めプロジェクトは、エンジニアリング設計から設置、資格認定、オペレーターのトレーニング、そして今後 10 年間の継続的なコンプライアンス サポートに至る長期的なパートナーシップです。 5 つの特定の基準をチェックすることで、信頼できるパートナーと箱を販売するだけのベンダーを区別できます。
まず、コンプライアンスの実績を確認します。対象としているのと同じ OEB レベル、できれば同じ剤形のシステムを納入したサプライヤーを少なくとも 3 件問い合わせてください。直接尋ねるべき質問は次のとおりです。「サプライヤーは生産環境で封じ込めシステムの TWA が 1 µg/m3 未満であることを正常に検証しましたか。また、サードパーティの産業衛生レポートを共有できますか?」文書に裏付けられた「はい」の答えは、光沢のあるパンフレットよりもはるかに重要です。
次に、カスタマイズ機能を評価します。既製のデザインが既存の施設に完全に適合することはほとんどありません。プロバイダーは、寸法を変更したり、特定の資材運搬装置と統合したり、洗浄哲学に適応したりできる社内エンジニアリング チームを擁する必要があります。独自の制御システムを設計しているのか、外部委託しているのかを確認してください。社内の制御エンジニアリングは通常、試運転中の統合の課題に対する迅速な対応を意味します。
第三に、配送リードタイムを精査します。世界のサプライチェーンは 2024 年以降改善されましたが、特殊フィルターハウジングや大規模なステンレス鋼製造品のリードタイムは依然として 20 ~ 26 週間となっています。信頼できるサプライヤーは、マイルストーンの日付を含む現実的なスケジュールと、潜在的な遅延についての詳細な説明を提供します。完全にカスタマイズされたアイソレータの納期が 12 週間であるという約束は、ほとんど実現せず、危険信号を立てる必要があります。
第 4 に、堅牢なグローバル サービス ネットワークを確保します。格納システムには、毎年の再認証、手袋の漏れテスト、フィルターの完全性チェックが必要です。サプライヤーがサイトから移動半径 4 時間以内にサービス エンジニアを配置していない場合、運用のダウンタイムは数時間から数日にも及びます。サービス拠点のリストと過去 12 か月の平均応答時間のリストをリクエストします。
最後に、スペアパーツの在庫状況を確認します。 HEPA フィルター パック、グローブ アセンブリ、膨張式シールなどの重要なコンポーネントは、地域の倉庫に保管する必要があります。市販の OEB 5 ラインで交換用グローブ リングが 6 週間遅れると、生産が完全に停止する可能性があります。評価の質問: 「このアイソレータ モデルの上位 10 個の摩耗部品について、私の地域での平均在庫状況はどれくらいですか?」有能なサプライヤーは、見積りではなく在庫データで答えます。
評価基準の概要:
サプライヤーの選択段階に時間を投資することで、ライン構築後に仕様不足のシステムを修正するためのはるかに大きなコストを回避できます。ベンダーだけではなくパートナーを選択してください。
2026 年に医薬品封じ込めソリューションを選択するということは、機器を購入することではありません。次の分子がパイプラインに入ったときにも準拠性があり、コスト効率が高く、運用上実用的なプロセス エンベロープを設計することが重要です。業界は、より強力な API、経口製剤中のモノクローナル抗体、および停止することなく封じ込めを維持する必要がある連続製造ラインに向けて動き続けています。これらの傾向はすべて、封じ込めインフラに対する要求が高まるという同じ方向に向かっています。
将来を見据えた戦略は、プロセス内のすべての材料接触点をマッピングし、必要な暴露制限を割り当てることから始まります。次に、そのテクノロジーを現在の化合物だけでなく、パイプラインが期待する最も広範な OEB カテゴリに適合させます。今後 5 年以内に OEB 5 コンパウンドを取り扱う可能性がある場合は、今すぐそのように設計してください。ダウンフロー ブースは多くのアプリケーションに優れていますが、ほぼ完全に再構築しない限り、アイソレータ グレードのパフォーマンスに簡単にアップグレードすることはできません。
コストの決定は、初期価格以外にも考慮する必要があります。清掃労働、エネルギー、廃棄物処理、コンプライアンス監査を含む 5 年間の TCO モデルでは、ほとんどの場合、真の経済的勝者が明らかになります。大量の単一製品ラインでは、ステンレス鋼製アイソレータが生涯コストを最小限に抑えます。頻繁に切り替えが行われる柔軟な複数製品施設の場合、迅速な除染サイクルを備えた使い捨てシステムまたはモジュール式ハードウォール ユニットが、cGMP 運用に求められる機敏性を提供します。
最後に、初期のプロセス設計中に封じ込めシステムのプロバイダーを会話に参加させます。最高の封じ込め性能は、エンクロージャ、資材運搬装置、施設レイアウトが 1 つの統合システムとして考えられた場合に実現されます。排気、ユーティリティ、またはアクセス要件を処理するように設計されていないスペースにアイソレーターが設置された場合ではありません。早期のコラボレーションは、オペレーターを保護し、製品の完全性を維持し、ビジネスとともに成長する封じ込めソリューションにつながります。
最新情報を入手したいですか?
下記のメールアドレスよりお問い合わせください。
スパムについては心配しないでください。私たちもそれは嫌いです!
モバイルクライアント
ビデオアカウント
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
メール:zy@zy-drying.com
WeChat ID
ワッツアップ
著作権2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. 全著作権所有  経口固形投与装置メーカー