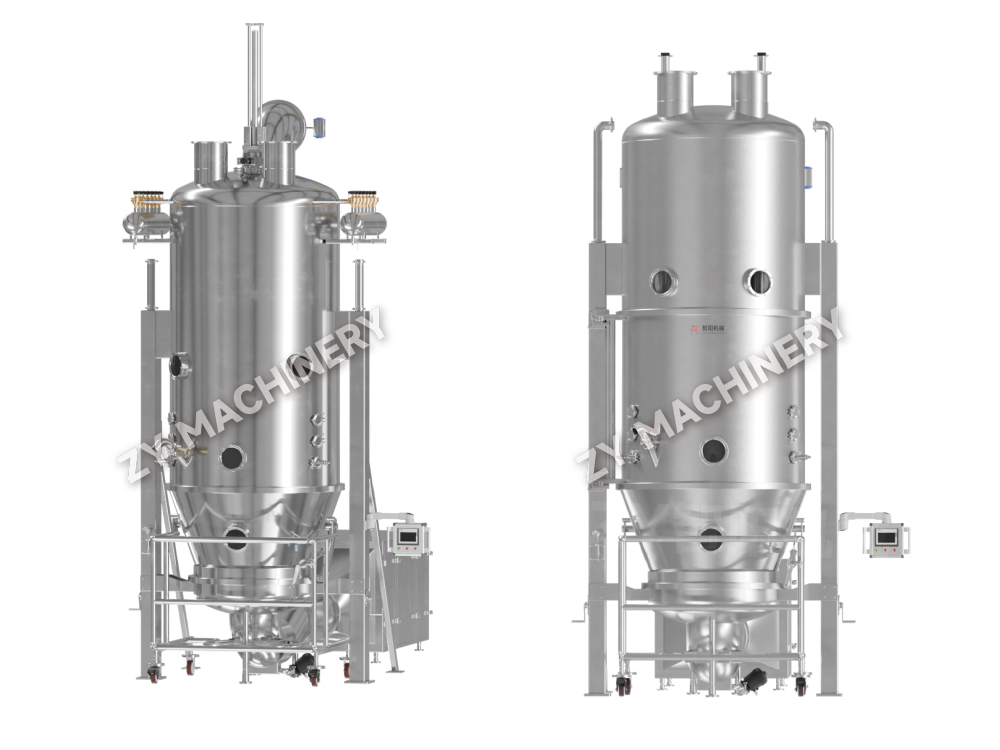
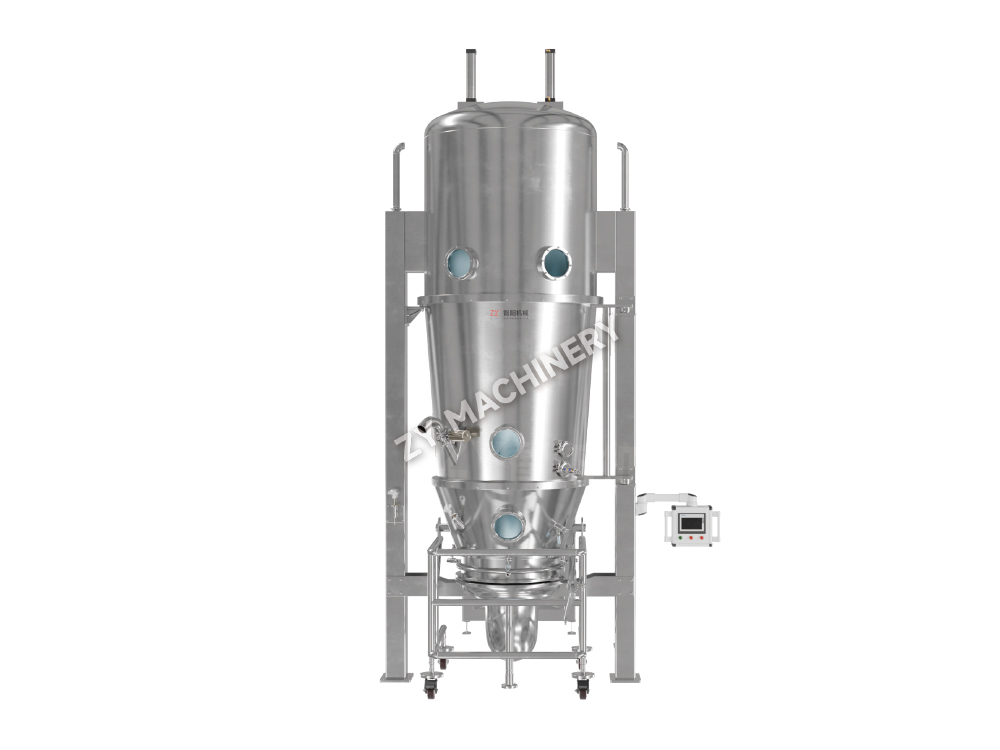
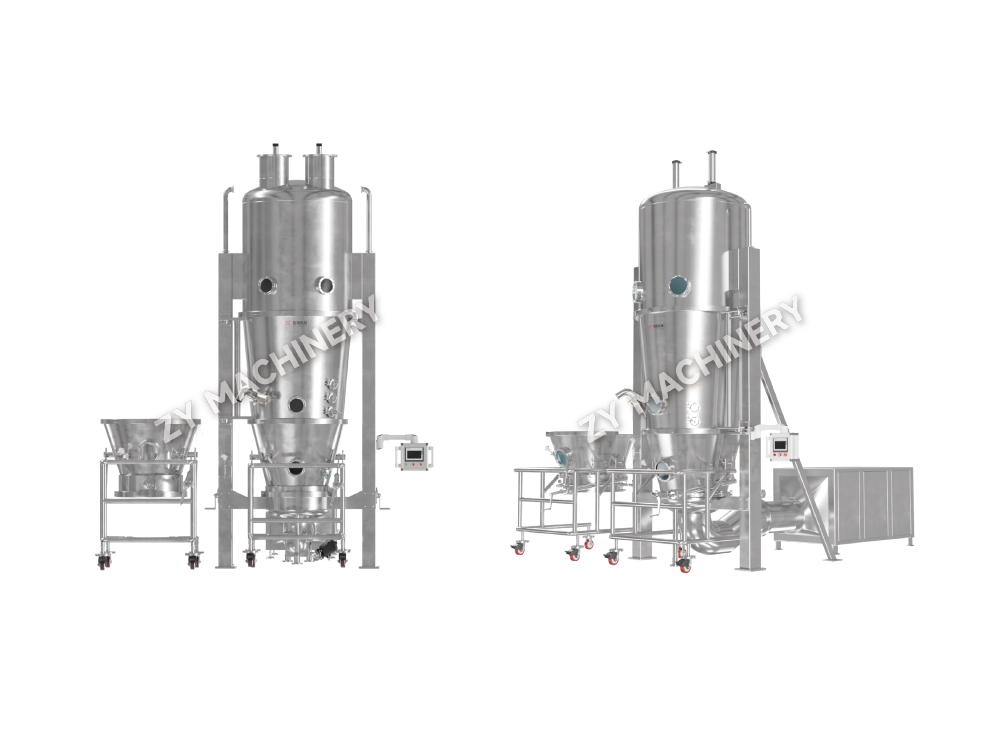
DLP 多機能流動床造粒機およびコーティング機
DLP 多機能流動層造粒機およびコーティング機は、噴霧乾燥、造粒、遠心分離によるマイクロペレット形成、流動層コーティング、および乾燥を単一の多用.....

粉末の単一バッチは、混合から乾燥顆粒まで 90 分以内に移行できます。個別の混合、湿式塊化、またはトレイ乾燥の手順は必要ありません。これが流動層造粒の核となる約束です。つまり、1 つの密閉チャンバー内で混合、噴霧、乾燥を統合する湿式造粒方法です。
このプロセスでは、微細で凝集性の粉末を加熱空気流中に懸濁し、流動化した粒子に結合剤溶液をスプレーすることにより、自由流動性の顆粒に変換します。粒子が衝突して湿ると、液体の架橋が形成されます。溶媒が蒸発すると固体の架橋が残り、一次粒子を固めて凝集物を形成します。その結果、圧縮率が向上し、粉塵が減少し、嵩密度が向上した顆粒が得られます。これらはすべて、安定した錠剤の圧縮とカプセルの充填に重要です。
機械的インペラが凝集を促進する高せん断湿式造粒とは異なり、流動層造粒は空気による撹拌に依存します。これにより、より多孔質でより速く崩壊する顆粒が生成され、操作全体を 1 つの容器で行うことができます。熱に敏感な活性物質の場合、並流蒸発冷却効果により、製品温度が吸気温度よりも十分低く、通常は 25 ~ 45°C の範囲に保たれます。
すべてのバッチは 3 つの異なるフェーズを通過します。各段階でどのような変化が起こるかを理解することで、顆粒のサイズ、水分、密度を予測どおりに調整するための制御ポイントが得られます。
顆粒の属性はランダムに変化するのではなく、水分、熱、運動量の物理的ロジックに従います。以下の表は、独立したプロセス変数をその下流の影響にマッピングします。
| パラメータ | 代表的な範囲 | 顆粒サイズ | かさ密度 | 水分含有量 | 罰金 |
|---|---|---|---|---|---|
| 吸気温度 | 40~80℃ | 減少 | 減少 | 減少 | 増やす |
| 噴霧量 | 10 ~ 50 g/分/kg | 増やす | 増やす | 増やす | 減少 |
| 霧化圧力 | 1.5~3.0バール | 減少 | 大きな変化なし | 大きな変化なし | 増やす |
| 流動化空気量 | 0.8~2.0m/秒 | 減少 | 減少 | 減少 | 増やす |
| 製品温度 | 25~45℃ | 減少 (if high) | 減少 | 減少 | 増やす |
吸気湿度は特に注目に値します。露点が 10°C を超えると、蒸発の推進力が低下し、乾燥効率が損なわれる可能性があります。湿気に敏感な配合の場合、吸気露点を 5°C 未満に維持することは必須ではありません。これはバッチ間の再現性の前提条件です。モダン FLB流動層造粒機 統合された空気処理ユニットを使用すると、温度、湿度、空気の流れを正確に制御できるため、これらの重要な相互依存関係を生産規模で管理できるようになります。
スプレー構成は周辺設計の選択ではなく、顆粒の成長メカニズムと機械が提供できるアプリケーションの範囲を定義します。 3 つの構成は、ノズルの位置、粒子の軌道、液体と固体の接触パターンが異なります。
| 特徴 | トップスプレー | ボトムスプレー(ウルスター) | タンジェンシャルスプレー(ローター) |
|---|---|---|---|
| ノズル位置 | ベッドの上 | ベッドの中、上向き | 側面、回転ディスクに入る |
| 粒子の動き | ランダム流動化 | 仕切り管を通る順方向の上昇流 | 遠心流動化 |
| 成長メカニズム | ランダムな凝集 | 積層成膜 | 球形化と緻密化 |
| こんな方に最適 | 従来の造粒 | コーティングと層状造粒 | 高密度ペレット |
| 顆粒密度 | 低から中程度 | 中~高 | 高 |
トップスプレーは、標準的な固形剤形の主力製品であり、迅速、シンプル、そして寛容です。均一な機能性コーティングを塗布する必要がある場合、またはシードコアから層状粒子を構築する必要がある場合は、ボトムスプレー Wurster システムが主流です。タンジェンシャル スプレー (ローター) プロセッサーは、最も密度の高い、最も球形のペレットを生成します。これは、多粒子薬物送達システムによく使用されます。アプリケーションで単純な凝集ではなくコーティングが必要な場合は、専用の LDPB流動層コーター Wurster インサートを使用すると、コーティング試験を実行するハイブリッド トップ スプレー機よりも厳密な膜厚分布が得られます。
適切に設計された配合であっても、1 つのパラメータがそのプロセス範囲の外にドリフトすると、誤動作する可能性があります。ここでは、最も一般的な 4 つの故障モードと、それらを修正するための調整を示します。
スケールアップは、空気量とスプレー速度の線形乗算ではありません。 5 kg の実験室で作業した 100 kg のバッチで粉末 1 kg あたりの同じ噴霧量を維持すると、熱と物質の移動が粉末の質量に直接比例しないため、多くの場合、より大きなベッドが浸水します。経験則は、一定の液滴サイズ、一定の出口空気の相対湿度、および一定の製品温度を維持することです。
以下の表は、標準的なデンプンベースの配合物をスケーリングする際の、スケール間の典型的なパラメーター範囲を示しています。より深い層の高さを補うために流動化速度がわずかに増加する一方で、過度の湿潤を避けるためにキログラムあたりのスプレー速度が低下することに注目してください。
| パラメータ | ラボ用(3kg) | パイロット(30kg) | 生産量(150kg) |
|---|---|---|---|
| 吸気温度 (°C) | 60 | 65 | 65 |
| 噴霧量 (g/min) | 60 | 350 | 1200 |
| 霧化圧力 (bar) | 1.8 | 2.2 | 2.5 |
| 風速 (m/s) | 0.9 | 1.2 | 1.5 |
| 製品温度 (°C) | 32 | 34 | 34 |
これらのトライアルを最初に実行するのは、 DLP R&D 多目的造粒機 高価な API をパイロット バッチにコミットする前に、最小限のマテリアルで設計空間をマッピングできます。同じラボマシンでトップスプレー造粒とウルスターコーティングを切り替える機能も、製剤開発のタイムラインを短縮します。
流動床と高せん断造粒のどちらを選択するかは、どちらの技術が「優れている」かということではなく、打錠機と溶解目標の要求に応じてどの顆粒プロファイルを選択するかによって決まります。以下の表は、本番環境で重要な 7 つの基準にわたるトレードオフをまとめたものです。
| 基準 | 流動層造粒 | 高 Shear Granulation |
|---|---|---|
| 顆粒構造 | 多孔質、低密度 | 緻密で高強度 |
| 崩壊時間 | より速く | 遅い |
| バッチあたりの処理時間 | 60~90分 | 20 ~ 40 分 (別途乾燥を加えます) |
| フットプリント | 単一ユニット;より高い高さ | ミキサー湿式ミル流動床乾燥機;より広い設置面積 |
| 清掃の努力 | よりシンプル、1つの容器 | 複数の容器、多くの場合湿った塊の処理を行う |
| 過剰造粒に対する感受性 | 低い | 高; requires precise endpoint control |
| こんな方に最適 heat‑sensitive APIs | はい、気化冷却です | 密集した塊でのホットスポットのリスク |
対象の錠剤に急速な崩壊が必要で、流動性の悪い製剤を使用している場合は、流動床造粒が直接的な方法です。硬くて塑性変形する薬剤を高速打錠するために硬くて強力な顆粒が必要な場合は、多くの場合、高せん断力が有効ですが、別の乾燥ステップが必要になります。両方の技術を実行する施設では、湿式塊化ステップに高せん断造粒機を頻繁に使用し、その後材料を流動層乾燥機に移送して、高せん断による緻密な顆粒構造と流動層の穏やかな乾燥を組み合わせています。
多孔性と迅速な溶解が優先される場合、流動層造粒は依然として粉末ブレンドから圧縮性顆粒への最も直接的な経路です。このプロセスにより、複数の処理手順が不要になり、エンジニアはいくつかの調整可能なパラメータを通じて顆粒の属性を正確に制御できるようになります。
堅牢で転送可能なバッチをロックするには、次の手順に従ってください。
最新情報を入手したいですか?
下記のメールアドレスよりお問い合わせください。
スパムについては心配しないでください。私たちもそれは嫌いです!
モバイルクライアント
ビデオアカウント
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
メール:zy@zy-drying.com
WeChat ID
ワッツアップ
著作権2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. 全著作権所有  経口固形投与装置メーカー